
Não existe uma resposta única. Decapar na oficina dá acesso ao módulo antes de ele ficar cercado por outros sistemas. Mas soldas de fechamento, ajustes, transporte e armazenagem podem mudar a condição entregue em campo. Esperar a montagem terminar permite avaliar o conjunto, embora aumente interfaces com válvulas, instrumentos e o cronograma de partida. O melhor plano costuma separar o que faz sentido concluir na fabricação do que precisará ser verificado ou tratado após a montagem.
Em obras modulares, a pergunta costuma aparecer quando a fabricação e o comissionamento têm responsáveis distintos. Se cada frente usa uma definição diferente de “linha limpa”, o retrabalho se torna provável. A solução é mapear o que será feito em cada etapa e como a condição será preservada entre elas.
O que a oficina consegue entregar
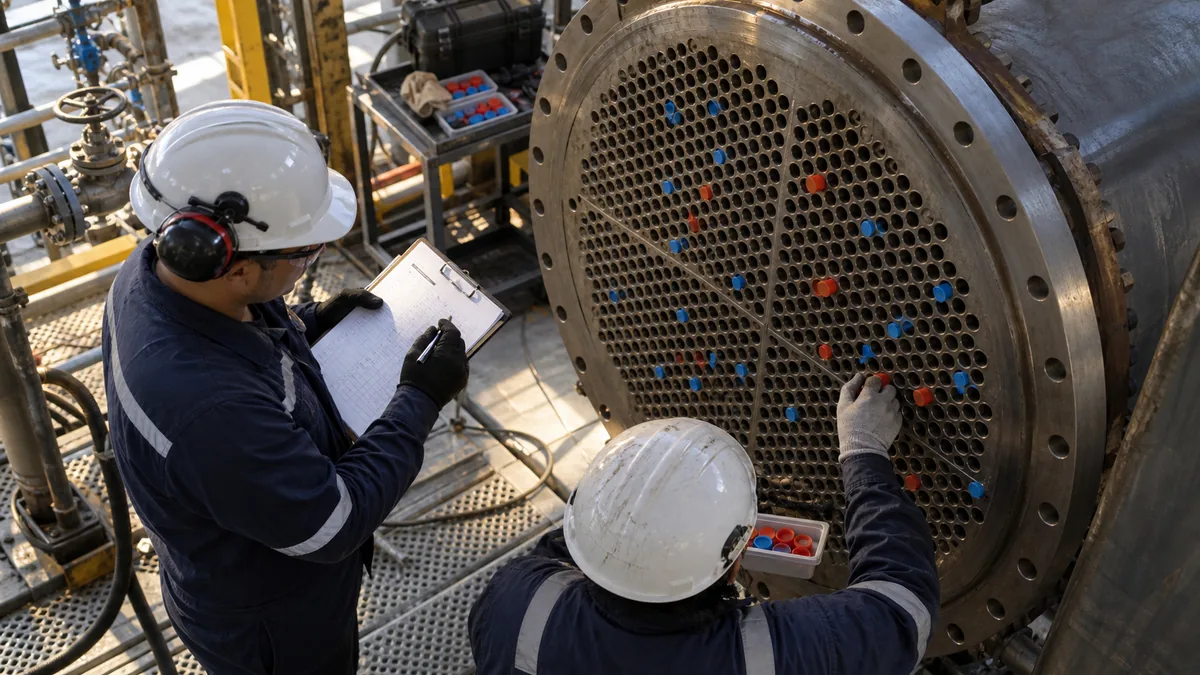
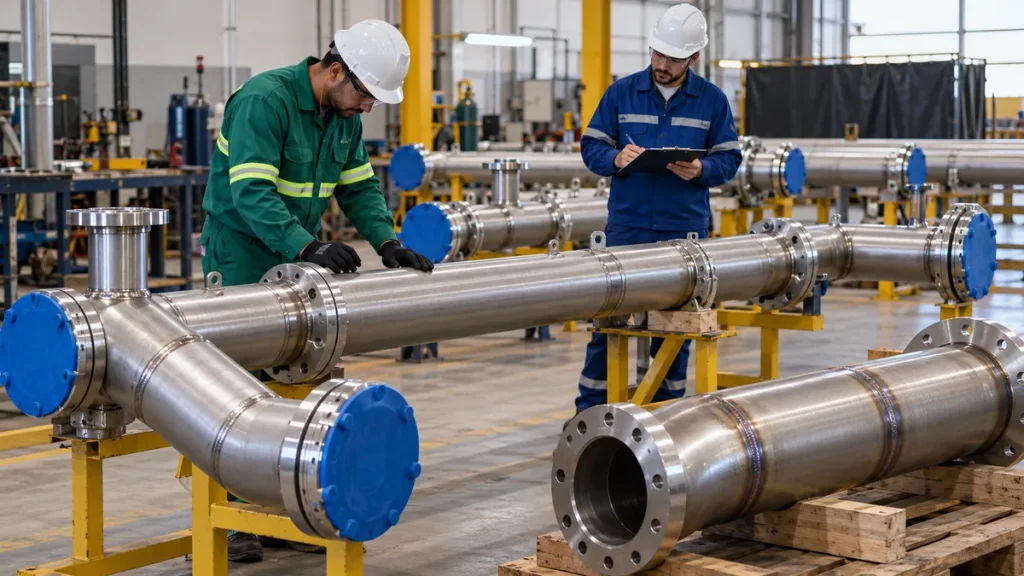
Com o módulo acessível, é possível planejar conexões, inspeção e decapagem de tubulação segundo a condição de fabricação. A proposta deve indicar superfícies tratadas, materiais, procedimento, enxágue e proteção após o serviço. Tampas e preservação de bocais importam no armazenamento e transporte.
Essa entrega não cobre automaticamente soldas de fechamento executadas depois. Também não garante que a superfície permanecerá na mesma condição após meses de obra ou exposição.
O que muda no campo
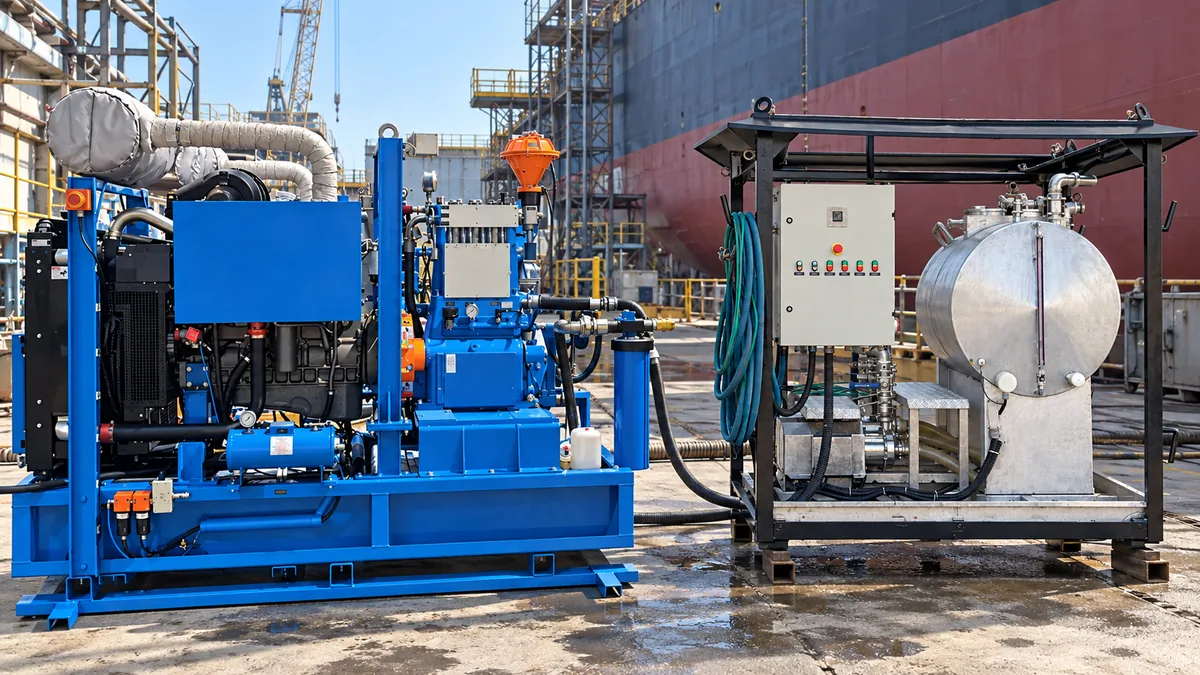
A montagem conecta módulos a válvulas, instrumentos e outros materiais. Soldas finais e reparos locais podem exigir tratamento complementar. Uma decapagem de todo o sistema montado talvez seja viável; também pode ampliar interface com componentes que não deveriam ser expostos à circulação. A engenharia precisa decidir se haverá tratamento localizado, uma segunda etapa por trecho ou uma sequência combinada.
A Filtrovali pode estruturar essas fronteiras com registros separados. O valor para o cliente não está em escolher “oficina” ou “campo” como dogma, mas em evitar que uma etapa anule a condição entregue pela anterior.
Como escrever o aceite
Defina o que será recebido ao fim da fabricação, quais eventos exigem reavaliação e qual evidência será necessária antes da partida. Registre exceções e soldas posteriores. Se a linha também passará por limpeza química e flushing, a sequência deve ser planejada: quando ambos integram o mesmo escopo, a limpeza química vem antes do flushing que conduz ao critério final de partículas.
O que pode mudar entre a oficina e a obra
Um módulo pode sair com suas superfícies tratadas e bocais protegidos, mas chegar com tampas danificadas ou ficar exposto durante semanas antes da montagem. Uma inspeção de recebimento evita presumir que a condição da oficina permaneceu intacta. Ela também distingue problemas de transporte ou armazenamento das intervenções que ocorrerão depois. Sem esse marco, qualquer alteração encontrada na partida acaba sendo atribuída à última equipe que trabalhou na linha.
As soldas de campo são outra fronteira. Elas podem introduzir condição superficial diferente da parte já tratada, além de exigir reparos e limpeza local. Nem por isso a obra precisa repetir automaticamente o tratamento integral de cada módulo. O alcance depende do material, da especificação do projeto e da possibilidade de isolar o trecho sem expor componentes sensíveis.
Compare as duas estratégias pelo custo total da obra
Na oficina, o acesso tende a facilitar conexão, inspeção, coleta e controle de solução. Há, porém, gasto com proteção e uma verificação de recebimento. No campo, tratar o conjunto depois da montagem reduz algumas dúvidas sobre soldas finais, mas pode exigir desmontagens, isolamentos adicionais e mais tempo na janela de comissionamento. Comparar apenas o preço da decapagem ignora essas interfaces.
O cliente deve pedir ao fornecedor uma matriz simples: módulos tratados na oficina, soldas e trechos a verificar no campo, componentes a proteger, evidência em cada etapa e responsável por aceitar a condição final. A Filtrovali pode estruturar o serviço nessa lógica, evitando tanto duplicar trabalho sem motivo quanto deixar uma lacuna entre fabricação e partida.
Decapagem não é sinônimo de limpeza final do circuito
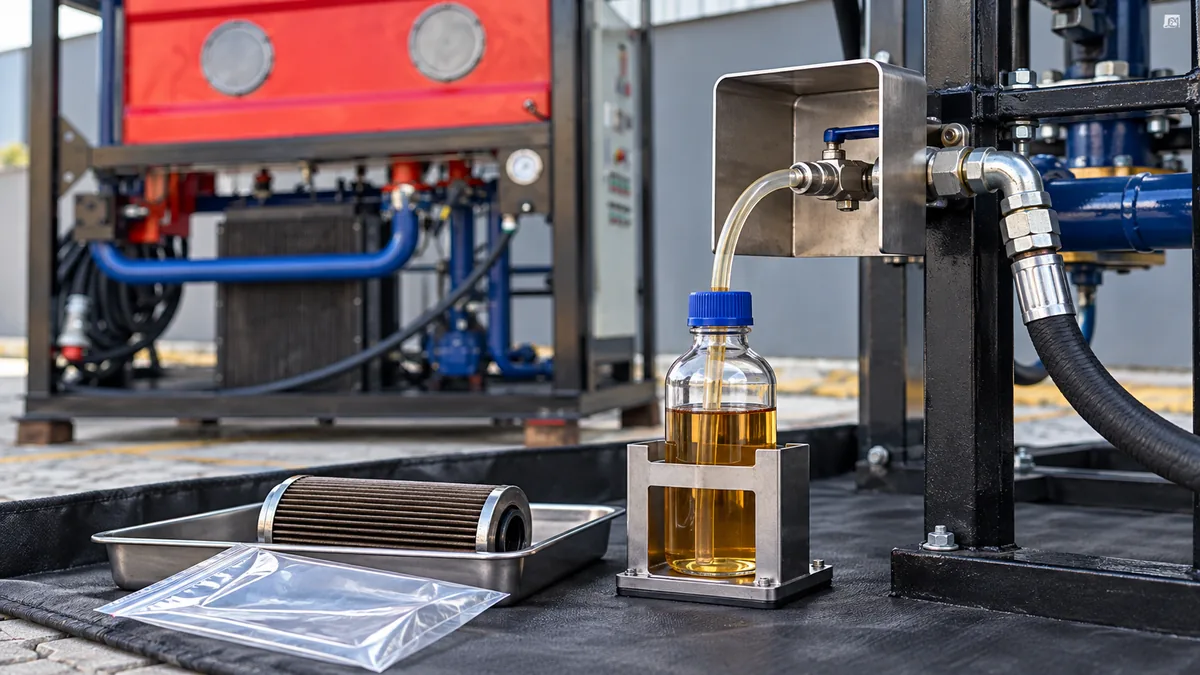
Quando o projeto também pede limpeza química, flushing ou controle de partículas, cada etapa precisa ter seu objetivo declarado. A condição superficial após decapagem não prova, por si só, que o fluido de operação atingiu o limite de limpeza exigido. Também não significa que uma solda posterior foi automaticamente coberta pelo serviço anterior. O relatório deve dizer qual peça ou trecho foi tratado e qual foi a evidência observada.
Se houver circulação de produtos em campo, verifique material, conexões, juntas e instrumentos antes de definir a fronteira. Se o tratamento for localizado, defina como o trecho será isolado e inspecionado depois. A escolha deve sair de uma análise do sistema real, não de uma preferência genérica por “oficina” ou “campo”.
O ganho para a obra é previsibilidade. Com marcos de inspeção claros, o módulo sai da fábrica com registro, chega ao canteiro com recebimento documentado e entra em comissionamento com as intervenções de campo identificadas. Isso evita que o último dia antes da partida seja gasto para decidir quem cuidará de uma condição superficial que poderia ter sido prevista.
Veja como definir a fronteira da decapagem em campo e quando escolher circulação ou aplicação localizada.
Módulo tratado na oficina dispensa inspeção ao chegar?
Não. Transporte, armazenagem e montagem podem alterar a condição; o recebimento deve considerar o critério contratado.
Toda solda de campo exige repetir a decapagem integral?
Não por regra. A engenharia define alcance e método conforme material, intervenção e condição final exigida.
Se a obra será montada em módulos, envie à Filtrovali o cronograma de fabricação, transporte e montagem. Um plano em etapas protege a entrega técnica e o prazo de comissionamento.