
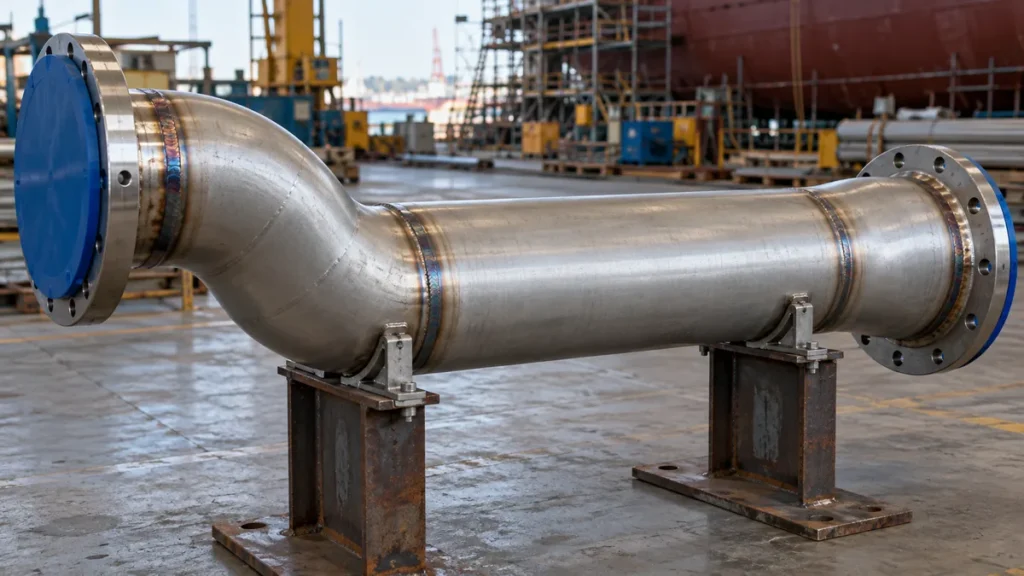
Uma solda nova em uma tubulação de inox costuma deixar uma faixa visível de alteração térmica. É natural querer tratar logo aquela região. Mas a decisão entre um trabalho localizado e a preparação de toda a linha depende do que aconteceu durante a fabricação, da condição interna do circuito e da exigência para a partida. A cor externa do cordão, sozinha, não revela se há resíduos, carepa ou contaminação em trechos que não estão à vista.
Em uma montagem naval ou industrial, essa escolha mexe com prazo e custo. Abrir um escopo amplo sem necessidade consome a janela de comissionamento. Tratar apenas as juntas, quando o restante da linha também foi exposto à contaminação, pode exigir uma segunda intervenção quando o circuito já deveria estar liberado.
O que a fabricação deixou na linha?
Comece pelo histórico: quantos trechos foram soldados em campo, como as extremidades foram protegidas, se houve esmerilhamento, se o circuito recebeu água de teste e quanto tempo ficou aberto antes do fechamento. O processo de soldagem, a proteção da raiz e a qualidade do acabamento também ajudam a entender o que precisa ser inspecionado. Esses dados têm mais valor do que presumir que toda linha nova está igual.
É importante separar as faces interna e externa. Uma junta com aparência externa adequada pode ter resíduos no lado molhado. O contrário também ocorre: a alteração visível do lado de fora não prova que toda a superfície interna precise do mesmo tratamento. Desenhos atualizados, fotos de fabricação e inspeção acessível ajudam a delimitar o problema. Quando o interior não é visível, a incerteza deve entrar na avaliação, não ser escondida pela proposta.
Quando o tratamento localizado pode fazer sentido?
Uma intervenção localizada é mais defensável quando a contaminação está restrita às juntas, o restante do circuito teve proteção adequada e há acesso suficiente para executar e verificar o tratamento. Mesmo nessa condição, é preciso definir como serão protegidas válvulas, vedações e instrumentos próximos; como o produto será removido; e qual condição de superfície se espera ao final.
Já uma linha que recebeu partículas de montagem, água residual, respingos de solda ou contaminação ao longo do trajeto pode exigir uma abordagem de sistema. O método exato depende do material, da geometria, das conexões, do depósito e dos limites de segurança. Decapagem, limpeza química, passivação e flushing têm objetivos diferentes; juntar esses nomes em um orçamento não substitui um diagnóstico do circuito.
O que pedir antes de contratar?
Envie ao fornecedor o isométrico, a lista de materiais, as juntas executadas em campo, as condições de acesso e o histórico de teste. Peça que a proposta mostre a fronteira do serviço e distinga o que será tratado localmente do que receberá circulação. Também vale definir pontos de entrada e saída, coleta de resíduos, proteção de componentes e evidência de entrega. Isso evita descobrir, durante a parada, que um ramal ficou fora do escopo.
A Filtrovali avalia decapagem e passivação de tubulações a partir da condição da linha e do objetivo da partida. Para entender o que a fabricação pode deixar em uma linha nova, veja as evidências que orientam a decapagem antes da partida. Se a preocupação for a integridade das juntas, leia também quando uma limpeza química em sistemas com juntas e vedações exige avaliação de compatibilidade.
O melhor momento para essa decisão é antes de a linha ser fechada e entregue ao comissionamento. Com os dados da fabricação em mãos, é possível especificar uma solução proporcional e combinar uma forma verificável de liberar o circuito.
Para avaliar o seu caso, converse com a Filtrovali pelo WhatsApp.