
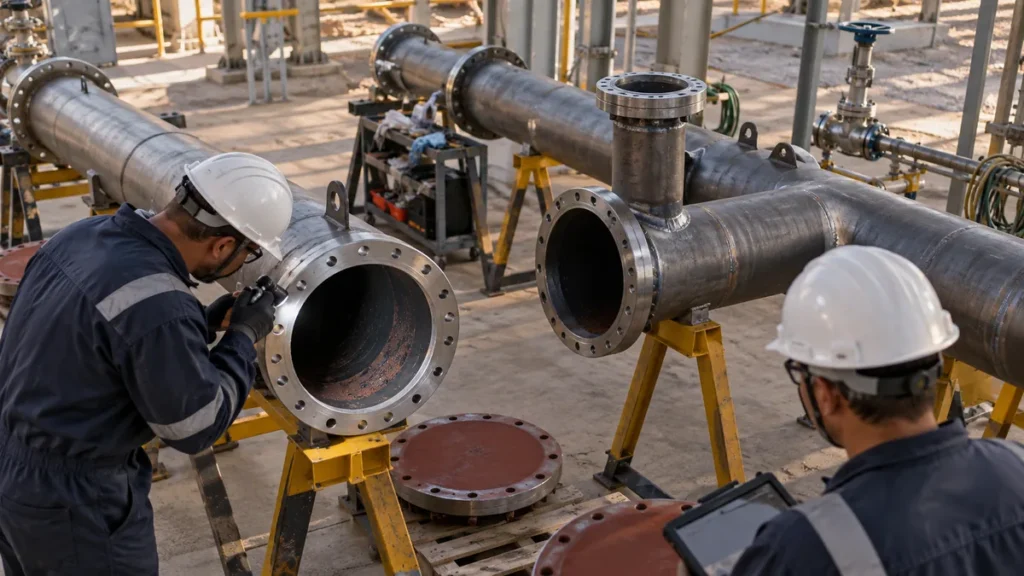
Uma tubulação nova pode chegar ao comissionamento com soldas recentes, carepa, ferrugem de armazenamento, partículas de montagem ou água residual do teste. “Nova” descreve a idade da linha, não a sua condição interna. Para definir se a decapagem faz sentido e até onde o tratamento deve ir, o fornecedor precisa entender como o circuito foi fabricado, transportado, montado e preservado.
Essa conversa evita dois erros que custam tempo na partida: contratar um tratamento amplo para um problema restrito a algumas juntas ou deixar resíduos ao longo da linha porque apenas a superfície visível foi avaliada. O objetivo é especificar o serviço de acordo com o material e com a condição exigida para receber o fluido de operação.
Que registros da fabricação realmente ajudam?
Isométricos atualizados mostram trechos, ramais, mudanças de material e pontos de isolamento. A lista de soldas executadas em campo indica onde houve calor e abertura da linha. Fotos das extremidades antes do fechamento, registro de proteção da raiz, acabamento interno acessível e inspeções de recebimento revelam como o sistema foi entregue. Um procedimento bem escrito ajuda, mas a evidência de campo mostra se ele foi seguido.
Pergunte também quando a linha ficou aberta, se as pontas foram tamponadas, onde os spools foram armazenados e se houve retrabalho após a inspeção. A tubulação pode ter sido fabricada sob controle e contaminada na montagem final. Saber a etapa em que isso ocorreu orienta uma fronteira de tratamento mais precisa.
Material e depósito definem o método
Aço carbono e inox têm comportamentos diferentes. Mesmo dentro da mesma linha, válvulas, juntas, instrumentos e revestimentos podem limitar a química aplicável. É preciso caracterizar o que se pretende remover: óxido aderido, carepa, resíduo de solda, óleo de fabricação ou material solto. Decapagem não substitui automaticamente lavagem, flushing ou limpeza mecânica; cada etapa atende a uma condição diferente.
Se o circuito mistura materiais, pode ser necessário separar trechos, proteger componentes ou escolher outra estratégia. Uma proposta responsável explicita essas restrições e não promete um resultado uniforme sem conhecer a configuração. O tempo de contato, enxágue, neutralização e preservação precisam fazer parte do plano técnico, com parâmetros definidos para o sistema real.
O teste hidrostático mudou a condição da linha?
Água usada em teste pode deixar umidade em pontos baixos e ramais. A sequência entre teste, tratamento, drenagem e secagem depende do material e do plano de comissionamento. Se a linha foi testada depois de uma limpeza, é preciso avaliar o que a água de teste e a nova abertura fizeram com a condição entregue. Quando a partida não ocorrer imediatamente, a preservação precisa ser combinada desde o início.
Na entrega, peça identificação da fronteira, registros de circulação ou aplicação, ocorrências relevantes, enxágue e condição final exigida. Fotografia de uma peça limpa não comprova o interior de todos os ramais. O relatório deve permitir que a equipe que recebe a linha entenda o que foi tratado e o que permanece pendente.
A Filtrovali avalia decapagem e passivação de tubulações dentro da sequência de preparação do sistema. Leia como distinguir água residual depois do teste hidrostático e quando uma tubulação inox com soldas recentes pede tratamento localizado ou ampliado. Para cotar, envie desenhos, materiais, histórico de solda e teste, além da data prevista de partida. Esses dados permitem propor uma intervenção que caiba no cronograma e tenha uma entrega verificável.
Para avaliar o seu caso, converse com a Filtrovali pelo WhatsApp.


