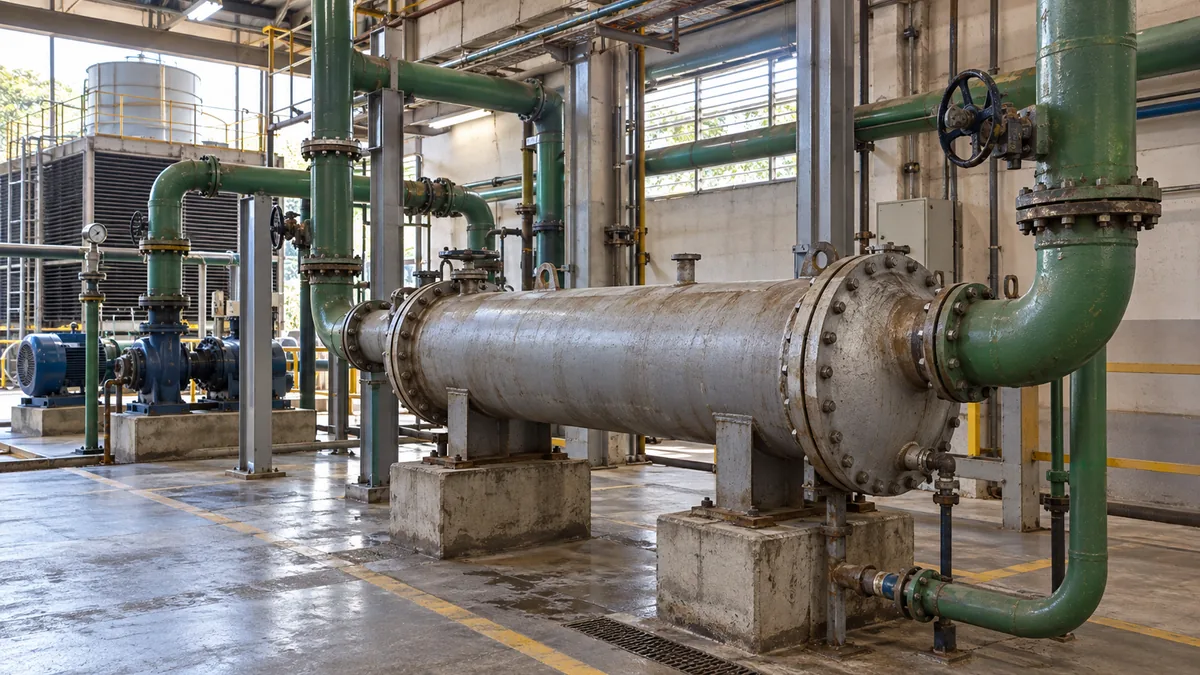

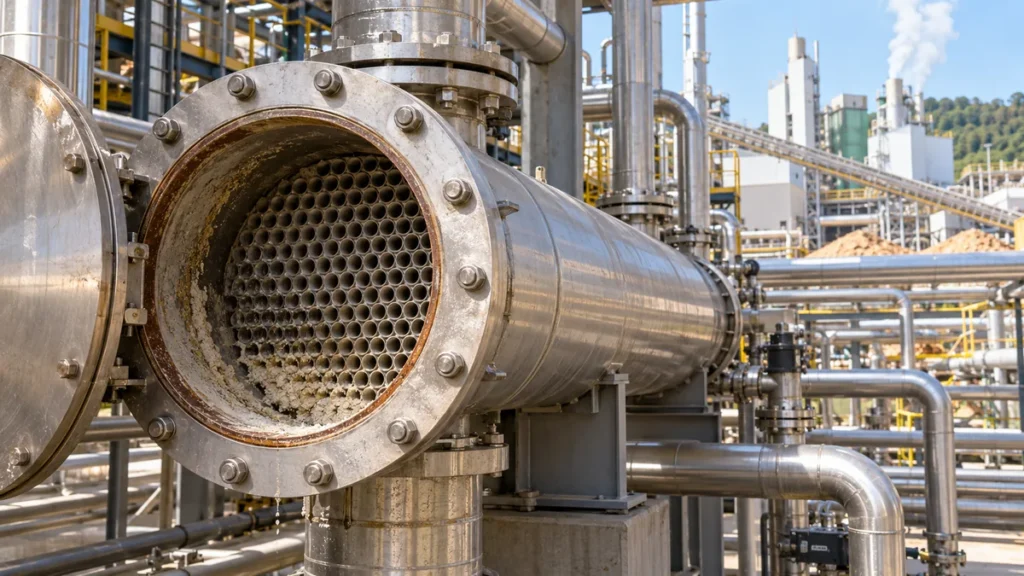
Em uma fábrica de papel e celulose, um trocador pode atender correntes com histórias bem diferentes. Quando a troca térmica piora, decidir pelo lado mais acessível é tentador, mas nem sempre resolve o problema. O diagnóstico precisa separar perda de vazão, mudança de carga, depósito no lado de processo e restrição no lado da utilidade.
O desafio cresce durante uma parada de fábrica. Abrir o equipamento tem impacto no cronograma e depende de drenagem, isolamento e remontagem. Circulação química ou limpeza mecânica sem localizar a restrição pode deixar o mesmo desvio para a partida. Alguns dados operacionais recolhidos antes da parada tornam a decisão muito mais objetiva.
Leia os dois lados com as mesmas condições de carga
Compare temperaturas de entrada e saída, vazões e pressão diferencial em períodos de produção semelhantes. Verifique a condição de bombas, filtros e válvulas associados. Uma alteração de composição do fluido de processo pode reduzir eficiência mesmo sem um grande depósito. Registre ainda como o desempenho respondeu à limpeza anterior: resultado imediato e tempo até a perda reaparecer.
A inspeção deve buscar evidências do lado em que a perda se concentra. Amostras do depósito e material de fabricação ajudam a avaliar compatibilidade. Não presuma que o que aparece na boca de um tubo representa todo o feixe nem que o lado de água está sempre mais sujo por ser uma utilidade.
O método depende do que precisa ser removido
Hidrojateamento pode ser avaliado quando há acesso para remover material mecanicamente e integridade compatível. Limpeza química pode alcançar áreas por circulação quando o contaminante reage ao processo escolhido e o fluxo passa pelos caminhos relevantes. Retrolavagem pode atender situações específicas de material mobilizável. Em depósitos mistos, a combinação pode ter lógica, mas deve ser justificada por evidência, não oferecida por padrão.
Materiais, juntas, revestimentos e instrumentos limitam as opções. Uma proposta deve identificar o lado tratado, o que fica isolado, qual efluente será gerado e como será controlado. Se há suspeita de comunicação entre os lados, inspeção de integridade e reparo fazem parte de outra decisão; limpeza não restabelece estanqueidade.
Defina o resultado que importa para a fábrica
Se a meta é recuperar produção, combine que indicadores serão comparados após a partida e sob qual carga. Se é preparar inspeção, documentação visual e passagem podem ser suficientes para aquela etapa, mas não provam ganho térmico final. Evitar essa confusão ajuda compras e manutenção a comparar propostas que entregam a mesma coisa.
Dois lados, duas evidências
Em um trocador de fábrica de papel, fibras e material de processo podem restringir um lado, enquanto sais, lodo ou material da utilidade afetam o outro. Mesmo quando os dois depósitos aparecem, eles não pedem necessariamente o mesmo método. Dados de vazão e temperatura, inspeção dos acessos e amostras de cada lado orientam a prioridade. Se a parada só permite uma intervenção, o cliente deve saber que resultado será medido depois dela e qual hipótese permanecerá aberta. Isso evita declarar o trocador recuperado por uma limpeza visual que não ataca a principal restrição térmica.
O artigo sobre limpeza de trocadores na indústria de papel e celulose dá o panorama do ativo. Leia também como depósitos mistos orientam a escolha. A Filtrovali pode avaliar hidrojato e retrolavagem e limpeza química conforme o lado, o depósito e a janela. Uma proposta baseada nos dados dos dois lados é mais útil do que uma limpeza ampla decidida apenas porque o trocador está aberto.
Para avaliar o seu caso, converse com a Filtrovali pelo WhatsApp.